Artykuł sponsorowany
Co w produkcji etykiet fleksograficznych najbardziej zwiększa ślad środowiskowy
Które obciążenia środowiskowe w produkcji etykiet wynikają bezpośrednio z zastosowanej technologii, a które zależą od samej organizacji procesu produkcyjnego w zakładzie drukarskim? Kwestia ta zyskuje na znaczeniu wobec rosnących wymagań dotyczących zrównoważonych łańcuchów dostaw. Przedsiębiorstwa z sektora logistycznego, budowlanego czy przemysłu ciężkiego oczekują nie tylko wysoce wytrzymałych oznaczeń produktów. Klienci biznesowi wymagają również pełnej przejrzystości w zakresie generowanego śladu węglowego. Właściwa ocena tego oddziaływania wymusza spojrzenie na cały cykl produkcyjny. Cykl ten obejmuje zarówno sam moment nakładania farby na nośnik, jak i etap przygotowania maszyn, dobór surowców oraz późniejsze postępowanie z makulaturą.
Wpływ rodzaju farb i procesu suszenia na profil emisyjny
Różnice między farbami wodnymi a systemami UV wykraczają znacznie poza sam skład chemiczny roztworów. Farby wodne opierają się na wodzie jako głównym nośniku bazy barwiącej, co radykalnie ogranicza emisję lotnych związków organicznych względem farb rozpuszczalnikowych. Źródła branżowe i agencje ochrony środowiska jednoznacznie wskazują na ogólnie niższe emisje w układach wodnych oraz tych utrwalanych światłem UV. Instytucje te nie określają jednak jednego uniwersalnego limitu dopuszczalnego dla całego sektora produkcyjnego. Trudno ująć ten parametr w sztywnych liczbach ze względu na ogromną zmienność formulacji chemicznych dostarczanych przez producentów. Farby UV utwardzają się natychmiast pod wpływem promieniowania ultrafioletowego bez konieczności odparowywania nośnika. Pozwala to osiągnąć profil emisyjny bliski zeru.
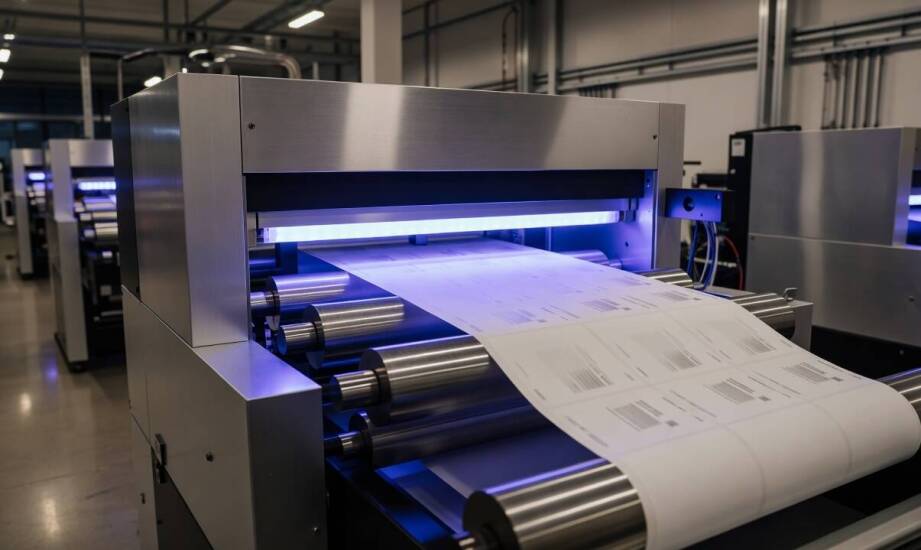
Wybór konkretnego rodzaju farby determinuje zapotrzebowanie na energię elektryczną w parku maszynowym. Systemy oparte na roztworach wodnych bezwzględnie wymagają całkowitego odparowania cieczy z zadrukowanego podłoża. Operację tę realizuje się najczęściej w rozbudowanych piecach z wymuszonym obiegiem gorącego powietrza lub za pomocą silnych promienników podczerwieni. Suszenie termiczne pochłania znaczną część całkowitej energii niezbędnej do zasilenia maszyny. Farby UV polimeryzują w ułamku sekundy, umożliwiając całkowite pominięcie energochłonnego wygrzewania. Nowoczesny druk fleksograficzny opiera się na precyzyjnym doborze komponentów chemicznych, uwzględniając surowe wymogi jakościowe i optymalizację zużycia prądu.
Utrzymanie perfekcyjnej czystości układów podających farbę na cylinder rastrowy wymaga szczególnej uwagi w procesie eksploatacji maszyn. Mycie zespołów po każdym zleceniu wymusza zastosowanie odpowiedniej chemii technicznej i płynów czyszczących. Ręczne doczyszczanie wałków zazwyczaj generuje nadmiar zanieczyszczonej wody oraz stałych odpadów niebezpiecznych. Automatyzacja tego kroku w zamkniętym obiegu hydraulicznym wyraźnie zmniejsza zapotrzebowanie na świeżą wodę. Takie nowoczesne rozwiązanie redukuje również objętość powstających ścieków poprodukcyjnych. Wdrożenie zautomatyzowanych systemów mycia w połączeniu z bieżącą kontrolą lepkości farby pozwala trwale obniżyć środowiskowe koszty funkcjonowania zakładu.
Znaczenie podłoży bazowych i ograniczenia strat surowcowych
Trafny dobór materiałów bazowych oraz optymalizacja czasu przezbrojeń determinują zrównoważony charakter procesu wytwórczego. Etykiety na podłożach papierowych zazwyczaj łatwiej integrują się z cyklem recyklingu standardowych opakowań tekturowych. Według wytycznych rynkowych nie można jednak wyznaczać jednej sztywnej granicy udziału kleju warunkującej prawidłowy przebieg odzysku celulozy. Kluczowa okazuje się tu szeroka kompatybilność całego układu, w którym powierzchnia etykiety, warstwa kleju i podkład silikonowy ściśle ze sobą współpracują. To od ich poprawnego dopasowania zależy recyklingowalność gotowego surowca opakowaniowego trafiającego do zakładów przetwórczych. Zastosowanie innowacyjnych klejów zmywalnych dodatkowo poprawia bilans odzysku włókien w nowoczesnych sortowniach odpadów.
Świadome podejście homogeniczne w projektowaniu sprawdza się najlepiej w przypadku asortymentu naklejanego na pojemniki z tworzyw sztucznych. Folie polietylenowe aplikowane bezpośrednio na butelki wykonane z podobnego polimeru ułatwiają płynną separację materiału w masie odpadowej. Konstrukcje oparte na twardych podłożach PET lub skomplikowane uszlachetnienia wielowarstwowe bywają ogromnym wyzwaniem technologicznym przy odzysku surowca. Syntetyczny klej z podkładu często niepotrzebnie zanieczyszcza cenną frakcję odzyskiwanego plastiku.
Wydajność wytwarzania zależy ściśle od nakładu konkretnego zlecenia produkcyjnego. Bardzo długie serie dedykowane dla operatorów magazynów pozwalają łatwo rozłożyć początkowe straty materiałowe powstające przy rozruchu maszyn na miliony jednolitych etykiet. Zjawisko to skutecznie zmniejsza względny udział makulatury startowej w całkowitym bilansie zużycia surowców. Realizacja krótkich serii asortymentowych sprawia, że odpady rozruchowe stanowią zauważalnie większą część ogólnego obciążenia maszyn. Producent oznaczeń przemysłowych LIBELI z Pyskowic rutynowo analizuje powyższe uwarunkowania technologiczne podczas operatywnego planowania prac graficznych i mechanicznych. Właściwe zarządzanie kalibracją sprzętu oraz celowy dobór odpowiedniego nośnika polimerowego w znaczący sposób ograniczają produkcyjne straty materiałów.
Ekologiczny profil wytwarzania trwałych oznaczeń przemysłowych nie zależy od pojedynczego czynnika całkowicie izolowanego od reszty. Wynika on z kaskady przemyślanych decyzji inżynieryjnych obejmujących właściwości fizykochemiczne farb, grubość podłoży i optymalizację zużycia prądu w trakcie utrwalania nadruku. Osiągnięcie zauważalnej redukcji obciążeń dla środowiska naturalnego wymaga potraktowania linii produkcyjnej jako zwartego systemu technologicznego. Ustawienia techniczne wałków drukujących muszą współpracować z zarządzaniem zapasami w strefie magazynowej. Znajomość właściwości materiałów gwarantuje płynną powtarzalność całego procesu obsługi klienta bez nadmiernego generowania makulatury.
Kategorie artykułów
Polecane artykuły
Jakie parametry lawety przesądzają o dopasowaniu do konkretnego zadania transportowego
Co w składzie różnych powłok ochronnych decyduje o zachowaniu lakieru w mieście
Jakie wyposażenie i dokumenty powinien mieć autokar przed wyjazdem grupowym na Lubelszczyźnie