Artykuł sponsorowany
Od aniloksu do suszenia — jak działa fleksodruk etykiet samoprzylepnych
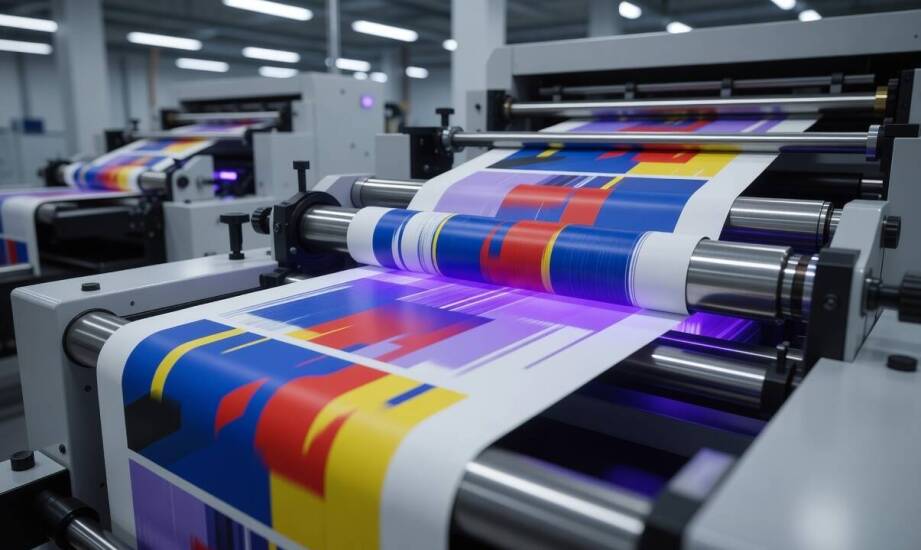
Firma zamawiająca przemysłowe serie oznaczników oczekuje powtarzalnej jakości oraz przewidywalnych kosztów przy nakładach rzędu dziesiątek tysięcy rolek. Zrozumienie procesów zachodzących między zatwierdzeniem projektu graficznego a zejściem gotowej taśmy z maszyny pozwala ocenić, czy wybrana metoda sprosta wymaganiom surowcowym. Brak wiedzy o zachowaniu farb na różnych podłożach często prowadzi do błędnych decyzji zakupowych, wydłużających czas realizacji zamówienia. Mechanika układów farbowych eliminuje przypadkowość w reprodukcji kolorów, ale wymaga idealnego zestrojenia kilkunastu zmiennych fizycznych.
Jak farba przechodzi z aniloksu na podłoże?
W maszynie drukującej ciecz trafia najpierw na cylinder aniloksowy. Jego powierzchnię pokrywają tysiące mikroskopijnych komórek grawerowanych laserowo, o precyzyjnie określonej pojemności i kącie nachylenia. Nadmiar lepiszcza zbiera elastyczna rakla, pozostawiając w zagłębieniach dokładnie odmierzoną dawkę pigmentu, niezależną od prędkości obrotowej. Z aniloksu farba przenosi się na wypukłe elementy formy fotopolimerowej, zamocowanej na głównym cylindrze formowym. Forma ta styka się z przesuwaną wstęgą pod bardzo lekkim, ściśle kontrolowanym naciskiem, określanym w żargonie technologicznym jako kiss impression. Siła docisku musi przenieść warstwę barwiącą bez mechanicznej deformacji miękkiego polimeru. Zapobiega to powstawaniu zjawiska halo, czyli rozlewania się konturów wokół najdrobniejszych detali graficznych i tekstów.
Poprawna rejestracja obrazu wymaga absolutnej synchronizacji prędkości wszystkich wałków oraz utrzymania stałego naprężenia surowca wzdłuż całego toru prowadzenia. Odchylenie o ułamek milimetra na jednej stacji powoduje natychmiastowe przesunięcie kolejnych warstw, zmuszając operatora do zatrzymania linii produkcyjnej. Proces suszenia pomiędzy nakładaniem poszczególnych składowych obrazu odbywa się z wykorzystaniem zoptymalizowanych strumieni gorącego powietrza lub modułów emitujących promieniowanie UV. Utwardzenie powłoki przed wejściem w następny zespół drukujący warunkuje ostrość krawędzi. Zbyt niska temperatura robocza zostawia farbę mokrą, doprowadzając do zjawiska brudzenia wałków prowadzących. Zbyt agresywne odparowywanie potrafi z kolei wysuszyć ciecz jeszcze w komórkach aniloksu, całkowicie blokując transfer pigmentu na polimer.
Dlaczego parametry podłoża decydują o trwałości druku?
Tradycyjny papier charakteryzuje się porowatą budową przestrzenną i wysokim współczynnikiem chłonności. Pigment wnika bezpośrednio pomiędzy włókna celulozowe, co ułatwia jego fizyczne zakotwiczenie, ale wymusza stosowanie mieszanek o odpowiednio podwyższonej lepkości początkowej. Sytuacja fizykochemiczna zmienia się drastycznie w przypadku przetwórstwa tworzyw sztucznych. Popularne folie polipropylenowe (PP) oraz polietylenowe (PE) należą do grupy materiałów całkowicie nieabsorbujących. Wykazują one naturalnie niską energię powierzchniową, której wartość nierzadko spada poniżej poziomu 34 dyn/cm. Bez poddania wstęgi folii silnej obróbce koronowej tuż przed nałożeniem farby krople nie rozlewają się równomiernie, drastycznie osłabiając ostateczną przyczepność nadruku. Politereftalan etylenu (PET) wykazuje nieco lepsze parametry wyjściowe, rzędu 43–47 dyn/cm, ułatwiając równomierne zwilżanie powierzchni roboczej. Nadal wymaga to jednak bezwzględnego użycia farb szybkoschnących, opartych na lotnych rozpuszczalnikach lub technologii polimeryzacji UV. Powłoki te sieciują bezpośrednio na powierzchni materiału, bez najmniejszej ingerencji w jego strukturę wewnętrzną.
Niedopasowanie napięcia powierzchniowego surowca do specyfiki farby oraz prędkości przelotowej maszyny generuje ogromny odpad technologiczny. Skutkuje to niemożnością utrzymania stałego nasycenia barw i wymusza nieustanne wprowadzanie korekt siły docisku. W zaawansowanych łańcuchach dostaw produkowane w ten sposób etykiety fleksograficzne muszą zachowywać wzorową czytelność kodów kreskowych 1D, matryc 2D oraz sekwencyjnych numerów seryjnych. Znajdują one szerokie zastosowanie w logistyce magazynowej, na placach budowy oraz w zautomatyzowanym przemyśle ciężkim. Trudne warunki eksploatacji wymuszają tam wysoką odporność na uszkodzenia mechaniczne, agresywną chemię oraz ekstremalne wahania temperatur. Metoda rotacyjna ujawnia swoje najwyższe kompetencje techniczne dokładnie w tych miejscach, gdzie harmonogramy obejmują gigantyczne partie asortymentu o rygorystycznej specyfikacji.
Własny park maszynowy pozwalający na przetwórstwo z prędkością sięgającą 150 000 sztuk na minutę wymaga bezwzględnego utrzymania reżimu technologicznego na każdym etapie. Polski producent LIBELI realizuje tego typu procesy przemysłowe w oparciu o wytyczne certyfikatu ISO 9001:2015. Pozwala to na bieżąco dostosowywać kluczowe parametry mechaniczne maszyn do zmiennej chłonności i napięcia powierzchniowego powierzanych folii oraz papierów. O ostatecznym sukcesie produkcji nie decyduje sama nazwa wybranej technologii, lecz precyzyjne dopasowanie parametrów do wolumenu zamówienia. Przy poprawnym doborze objętości cylindrów aniloksowych, precyzyjnym ustawieniu siły nacisku formy i optymalnej mocy lamp utrwalających, metoda zapewnia identyczną ostrość grafiki od pierwszej do stutysięcznej sztuki na zwoju.
Kategorie artykułów
Polecane artykuły

Jakie parametry lawety przesądzają o dopasowaniu do konkretnego zadania transportowego

Co w składzie różnych powłok ochronnych decyduje o zachowaniu lakieru w mieście

Jakie wyposażenie i dokumenty powinien mieć autokar przed wyjazdem grupowym na Lubelszczyźnie
